輪胎是厚制品,橡膠是不良導(dǎo)體,其硫化過(guò)程又與膠料的導(dǎo)溫系數(shù)、模型幾何尺寸、熱介質(zhì)和交換條件,以及輪胎各部件膠料的硫化特性有密切關(guān)系。輪胎在硫化機(jī)(或罐)內(nèi)硫化時(shí),模型向輪胎外表面?zhèn)鳠幔瑫r(shí)硫化膠囊(或水胎)向輪胎內(nèi)壁傳熱,熱量促使交聯(lián)劑同橡膠產(chǎn)生化學(xué)交聯(lián),形成三維網(wǎng)狀結(jié)構(gòu)。
橡膠結(jié)構(gòu)改變而獲得性能上顯著改進(jìn),在硫化過(guò)程中橡膠交聯(lián)程度越來(lái)越高,硫鍵的增加而導(dǎo)致橡膠一系列性能變化,這種變化又隨硫化的時(shí)間而變動(dòng)。因此有欠硫化、正硫化、過(guò)硫化質(zhì)量上的差別,而在外胎硫化如何掌握硫化程度,能在同一時(shí)間各部位達(dá)到正硫化,在膠料配方設(shè)計(jì)時(shí),要注意硫化速度的匹配,硫化曲線平坦范圍,正確制定外胎正硫化時(shí)間有及其重要意義。
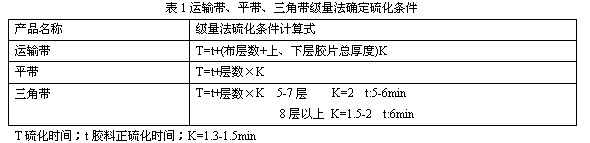
用_量法制定運(yùn)輸帶、平帶、三角帶等產(chǎn)品方面早有成熟的經(jīng)驗(yàn)式(表1)。在50年代我們常用每毫米1.5-2.5分估算外胎的正硫化時(shí)間,由于技術(shù)條件不同(配方、骨架材料、硫化外壓溫度、過(guò)熱水溫度、水胎厚度、硫化方式)再加上人的經(jīng)驗(yàn)上的差異,估算外胎的正硫化時(shí)間誤差_大。
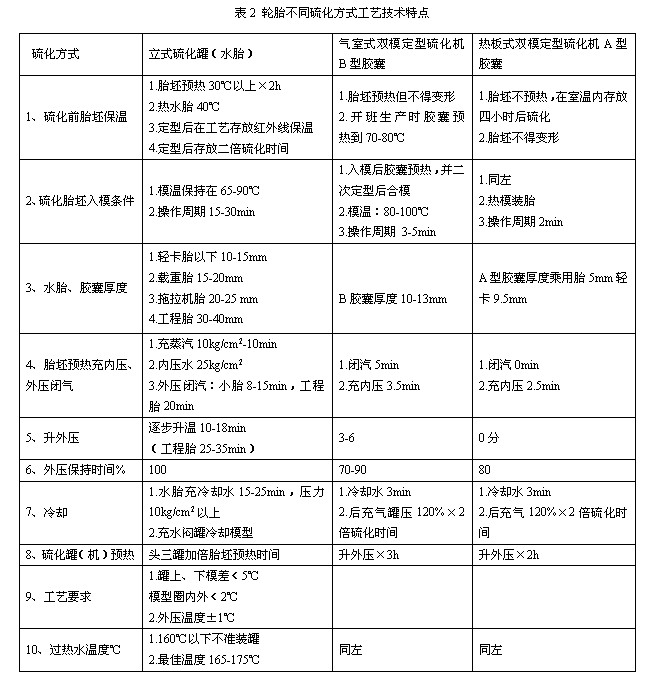
隨我國(guó)橡膠工業(yè)的發(fā)展,外胎硫化中,小型輪胎逐步實(shí)現(xiàn)“以機(jī)代罐”,與罐硫化工藝特點(diǎn)有很大區(qū)別(表2)。汽車工業(yè)飛速發(fā)展,現(xiàn)代工程輪胎出現(xiàn)巨型_厚型輪胎,例如:30-51巨型工程胎胎肩厚度達(dá)到約20厘米,輪胎重量1500kg,要求準(zhǔn)確測(cè)算出外胎正硫化時(shí)間,對(duì)試驗(yàn)設(shè)計(jì)階段的產(chǎn)品,有很大的實(shí)際意義。下面介紹:運(yùn)用級(jí)量法測(cè)算輪胎正硫化時(shí)間的方法。
一、制定外胎硫化條件的規(guī)則
輪胎硫化是在溫度、壓力和時(shí)間條件下進(jìn)行的,輪胎各種膠料性能及硫化特性均不相同,在硫化過(guò)程中其熱歷程實(shí)際又是一個(gè)溫度場(chǎng)分布不均的不等溫過(guò)程。所以各種膠料受熱歷程有_大的差別,為了_輪胎厚制品各部分同時(shí)達(dá)到正硫化,在制定外胎正硫化時(shí)間一般考慮掌握以下幾點(diǎn):
1、制品_硫化時(shí)間,應(yīng)小于膠料_硫化平坦時(shí)間,因?yàn)榭紤]到制品的后硫化現(xiàn)象。
2、制品_難受熱部位的硫化時(shí)間應(yīng)大于膠料的_小硫化平坦時(shí)間。
3、硫化開始時(shí)升溫快慢由制品及導(dǎo)溫系數(shù)決定,凡是制品厚度愈大溫度滯后損失愈大;導(dǎo)溫系數(shù)愈小,傳熱愈慢的,則升溫過(guò)程愈慢。反則反之。
4、外壓溫度的選擇視產(chǎn)品厚度、硫化方式(機(jī)罐)骨架材料、過(guò)熱水溫度而確定。
硫化罐:外壓139-147℃;硫化機(jī):外壓145-160℃。
硫化機(jī)高溫硫化:外壓180℃,內(nèi)壓過(guò)熱蒸氣22kg/cm2,190-200℃。
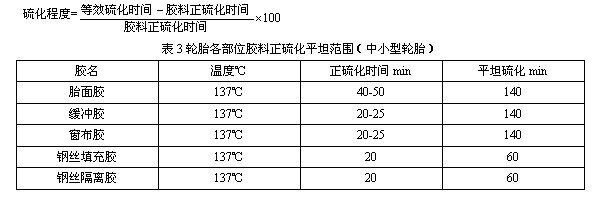
5、胎面硫化程度應(yīng)控制160%,輪胎生產(chǎn)質(zhì)量才能穩(wěn)定,硫化平坦范圍如(表3)。
二、級(jí)量法計(jì)算式的確立
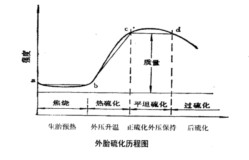
(1)外胎硫化歷程圖,包括四個(gè)階段,見(jiàn)圖。
生胎預(yù)熱階段,在外壓胎面膠緩沖層升溫達(dá)到139℃時(shí)等效硫化時(shí)間。
外壓升溫階段,開始熱硫化。
正硫化階段,是指外壓溫度保持時(shí)間,在選擇外壓溫度時(shí),考慮由于內(nèi)壓溫度傳遞影響的大小,確定平均外壓溫度,按范特霍夫方程式計(jì)算等效硫化時(shí)間。正硫化決定輪胎質(zhì)量。B>80mm大胎,為了防止胎圈部位欠硫化,采用2.5≥℃。
后硫化階段,胎體骨架尼龍材質(zhì),遇熱收縮,輪胎硫化后走形。防收縮措施:硫化罐外胎硫化終結(jié),充冷卻水,冷卻條件:120%氣壓×2倍硫化時(shí)間,硫化機(jī)胎比硫化罐硫化的外胎胎體堅(jiān)韌。
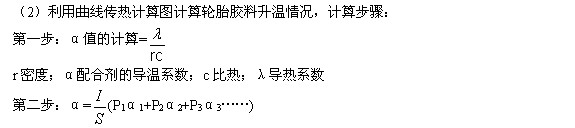
α膠料導(dǎo)溫系數(shù);α1α2α3各種配合劑的份數(shù);P1P2P3各種配合劑的份數(shù);S配合劑總量S=P1+P2+P3
胎面膠(50份合成膠)導(dǎo)溫系數(shù)0.00165;簾布膠(30份合成膠)導(dǎo)溫系數(shù)0.00130
第三步:各層溫度計(jì)算
1、選擇測(cè)溫部位求出阻力比率P
P= A膠料厚度,X測(cè)定厚度
2、用下式求出膠料付立葉準(zhǔn)數(shù)q
q=αr/A2
q付立葉準(zhǔn)數(shù)
α導(dǎo)溫系數(shù);r受熱時(shí)間;A膠料厚度(已知)
3、在“曲線傳熱計(jì)算圖”找出已求出的阻力比率,相當(dāng)三條曲線FoFeFi與三條曲線相交A、B、C三點(diǎn),查找縱座對(duì)應(yīng)點(diǎn)付立葉函數(shù)。
(1)設(shè)定已知條件
A:2cm,20cm,膠料導(dǎo)溫系數(shù),胎面膠0.00165,簾布膠0.0013。
X:1cm,10cm,裝模時(shí)膠料溫度30℃。平板溫度145℃,γ受熱時(shí)間5′、10′、15′、20′、25′。
阻力比率P=1/2
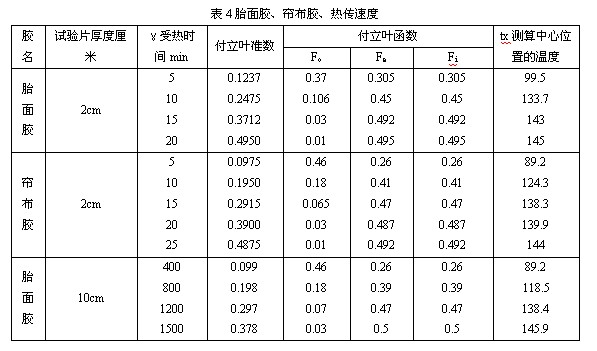
計(jì)算結(jié)果如下:
計(jì)算公式tx=toFo(p.q)+teFe(p.q)+tiFi(p.q)
to為膠料裝模溫度;te、ti為平板硫化機(jī)上、下溫度
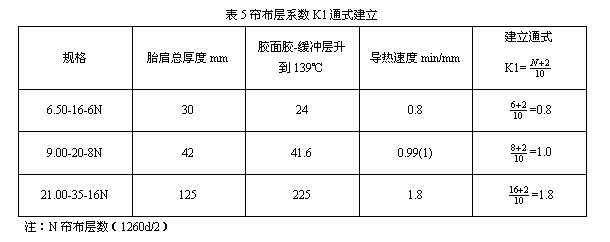
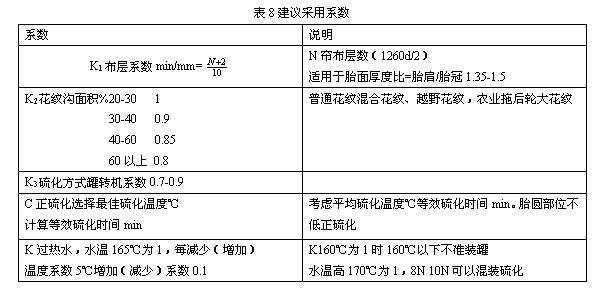
數(shù)據(jù)分析:(表4)胎面膠145℃熱傳速度。胎面膠厚度2cm,時(shí)傳熱平均速度為20/20=1min/mm,當(dāng)胎面膠厚度增加到20cm時(shí)熱傳平均速度提高到1500/200=7.5min/mm,這種現(xiàn)象主要由于橡膠是不良導(dǎo)體,導(dǎo)溫系數(shù)小傳熱時(shí)間長(zhǎng),升溫慢,導(dǎo)致溫度滯后損失。在計(jì)算方面如何解決輪胎測(cè)算數(shù)據(jù)準(zhǔn)確問(wèn)題。從輪胎的負(fù)荷能力推斷,負(fù)荷越大,輪胎幾何尺寸成正比。用K1與簾布層數(shù)聯(lián)系地來(lái)考慮,以布層數(shù)為計(jì)算系數(shù)的基數(shù)。根據(jù)測(cè)算建立布層系數(shù)通式(表5)。
(2)修正值。根據(jù)骨架材質(zhì)、品種、簾線粗細(xì)、胎面膠厚度比例設(shè)定。
(3)各項(xiàng)系數(shù)確定
①K1為簾布層數(shù)系數(shù)(min/mm)
K1=(N+X)/10
K1:min/mm;N:簾布層數(shù)(1260d/2);X:修正值一般為2-4;10:常數(shù)
②K2隨花紋溝F溝的增大,傳熱面積也相應(yīng)增大,胎面升溫加快。胎面花紋溝面積以占胎面面積百分?jǐn)?shù)分級(jí)。20-30%為1,30-40%為0.9,40-60%為0.85,60%以上為0.8。
③K3是由罐式硫化轉(zhuǎn)換為硫化機(jī)硫化時(shí)系數(shù),由于膠囊減薄升溫_快,以及提高外壓溫度熱流強(qiáng)度增大,縮短了升溫時(shí)間,系數(shù)小于1。
④C外壓硫化溫度保持,正硫化階段。
以胎面膠正硫化時(shí)間,按照范特霍夫方程式計(jì)算出等效硫化時(shí)間。
r1=2r2[(t2-t1)/10]
K:硫化溫度系數(shù)取2;t1:胎面膠硫化溫度℃;r1:在t1溫度下正硫化時(shí)間min ;t2:外胎生產(chǎn)所采取外壓溫度℃;r2:在t2溫度下等效硫化時(shí)間min
三、級(jí)量法計(jì)算式建立
T=(熱傳導(dǎo)min+胎面膠正硫化min)K
T=(BK1K2K3+C)K
T:外壓正硫化時(shí)間min;B:胎肩厚度;K1:簾布層數(shù)系數(shù)(min/mm);K2:胎面花紋溝面積修正系數(shù);K3:硫化罐機(jī)修正系數(shù);C:胎面膠正硫化等效時(shí)間(min);K:內(nèi)壓過(guò)熱水溫度修正系數(shù)
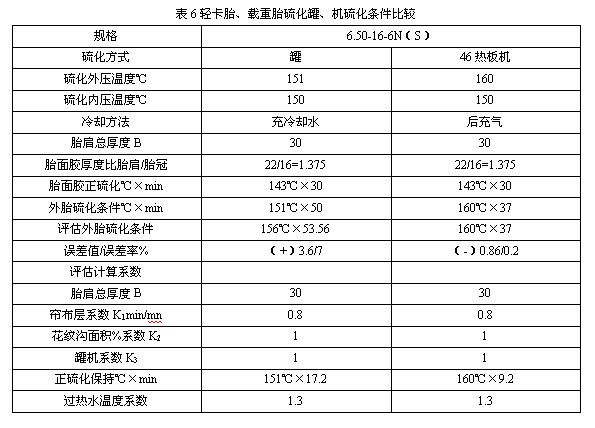
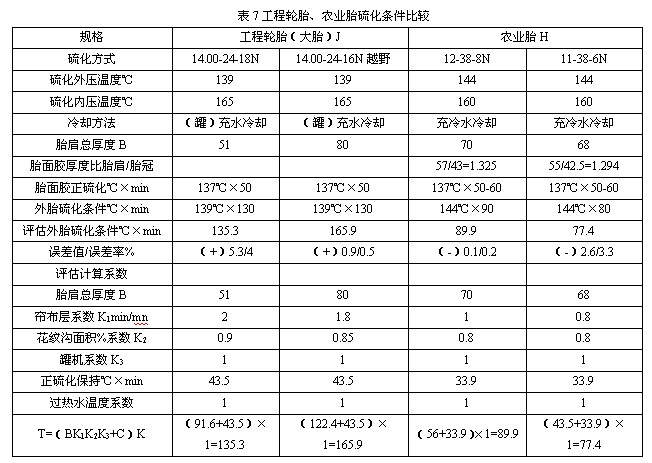
用級(jí)量法評(píng)估計(jì)算外胎硫化條件。輕卡胎、載重胎(表6),工程胎、農(nóng)業(yè)胎(表7)外胎硫化條件誤差率多數(shù)5%以下,證明方法基本可行。建議采用系數(shù)(表8)。
四、結(jié)束語(yǔ)
運(yùn)用級(jí)量法測(cè)算外胎正硫化時(shí)間是建立在試驗(yàn)基礎(chǔ)上的有科學(xué)的根據(jù),與比例法更為適用。它可以在邊界條件六個(gè)因素變化復(fù)雜的情況下進(jìn)行測(cè)算。經(jīng)驗(yàn)式不僅便于記憶,而且計(jì)算迅速,誤差也在允許范圍之內(nèi),是一項(xiàng)有實(shí)用價(jià)值,值得推廣的方法。