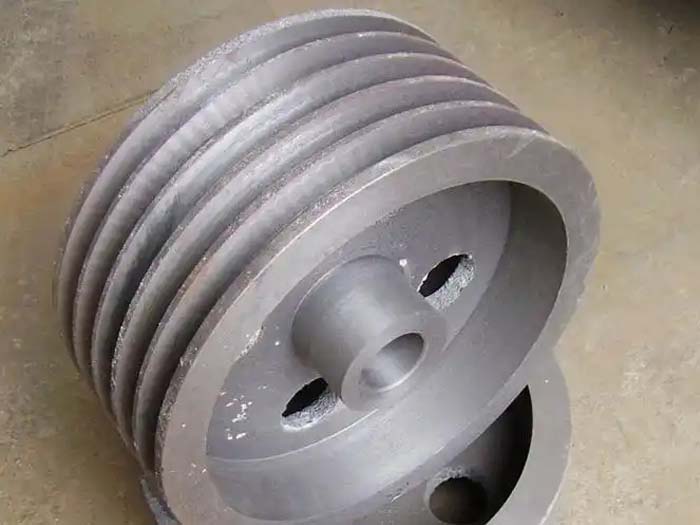
機械鋁鑄件選用國標(biāo)鋁合金鑄造,依托樹脂砂、覆膜砂等多種工藝成型,尺寸精度高,內(nèi)部組織致密,氣孔、縮松缺陷少。可定制泵殼、閥體、機架、端蓋等異形零配件,毛坯便于數(shù)控精加工,支持噴砂、氧化等表面防腐處理。產(chǎn)品自重輕、導(dǎo)熱佳、韌性優(yōu)良,適配泵閥、糧油機械、工程機械配套,大小批量均可接單,非標(biāo)來圖定制加工。
機械鋁鑄件氣孔的原因主要有以下幾點:
1.氫氣殘留:原材料、坩堝及環(huán)境中的濕氣在加熱時產(chǎn)生氫氣,這些氫氣可能會夾雜在原材料中,形成針狀氣孔。
2.壓射室充滿度不高:壓射室充滿度不足可能導(dǎo)致壓射室內(nèi)含空間過大,使得鋁湯在壓射前出現(xiàn)回流撞擊,產(chǎn)生渦流,進(jìn)而形成氣孔。
3.模具溫度過高:模具溫度過高或金屬液溫度過高時,容易產(chǎn)生氣泡,這些氣泡可能在金屬液凝固前未能逸出,形成氣孔。
4.脫模劑和注射頭油用量過多:脫模劑和注射頭油如果用量過多,可能會在澆注前未全部燃燒,使得揮發(fā)氣體被包在鑄件表層,形成氣孔。
5.模具設(shè)計不合理:模具的澆注系統(tǒng)設(shè)計不合理、排氣不良、澆口位置和導(dǎo)流形狀不當(dāng)?shù)榷伎赡軐?dǎo)致氣孔的產(chǎn)生。
6.金屬液處理不當(dāng):金屬液在壓射室中的停留時間過長或溫度降低過快,都可能導(dǎo)致氣體在金屬液中無法及時逸出,形成氣孔。
7.操作因素:操作人員的操作習(xí)慣和技能水平也可能影響
機械鋁鑄件氣孔的產(chǎn)生,例如脫模劑的噴灑量、模具的預(yù)熱處理、開模時機的選擇等。