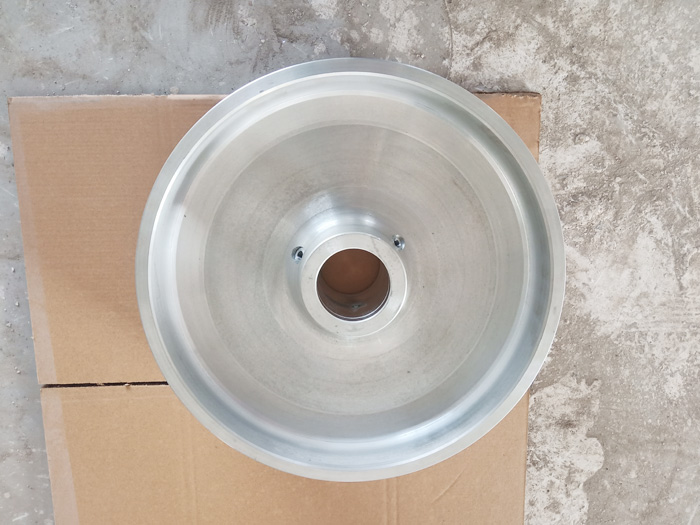
高壓鋁鑄件是采用高壓壓鑄工藝成型的鋁合金精密構(gòu)件,在高壓高速下將鋁液注入金屬模具,快速凝固成型。產(chǎn)品尺寸精度高、表面光潔、組織致密、力學(xué)性能好,強(qiáng)度高、氣密性優(yōu)良,適合復(fù)雜薄壁結(jié)構(gòu)。廣泛應(yīng)用于汽車、通訊、新能源、工程機(jī)械等領(lǐng)域,滿足高強(qiáng)度、輕量化、大批量生產(chǎn)需求,穩(wěn)定性強(qiáng)、一致性好。
高壓鋁鑄件設(shè)計(jì)需兼顧成型性、強(qiáng)度、尺寸精度、模具壽命與成本,遵循少缺陷、易填充、易脫模、少應(yīng)力原則,是支撐產(chǎn)品質(zhì)量的關(guān)鍵。
設(shè)計(jì)時(shí)優(yōu)先維持壁厚均勻,避免厚薄突變。壁厚差異過大會產(chǎn)生縮孔、疏松、變形,一般壁厚控制在 1.5–5mm,小可達(dá) 0.8mm,過薄易充型不足,過厚易內(nèi)部氣孔。轉(zhuǎn)角需要設(shè)置圓角過渡,消除應(yīng)力集中,改良金屬流動,防止裂紋、開裂,同時(shí)延長模具壽命。
結(jié)構(gòu)應(yīng)簡化拔模方向,盡量采用單一方向脫模,避免復(fù)雜側(cè)抽芯。合理設(shè)置拔模斜度,外壁一般 0.5°–1.5°,內(nèi)壁 1°–2°,防止拉傷、粘模。盡量避免深腔、窄槽、盲孔,這類結(jié)構(gòu)排氣困難、易困氣,導(dǎo)致氣孔、冷隔等缺陷。
加強(qiáng)筋設(shè)計(jì)以薄而多為宜,高度不宜超壁厚的 3–5 倍,避免根部熱節(jié)。孔位盡量沿壓鑄方向設(shè)計(jì),減少側(cè)向型芯,提高尺寸穩(wěn)定性。嵌件盡量少用,使用時(shí)需考慮膨脹系數(shù)差異,防止冷卻后開裂或松動。
排氣與溢流是設(shè)計(jì)重點(diǎn),應(yīng)在料流末端、死角、匯合處預(yù)留排氣槽,避免卷氣。澆口位置設(shè)計(jì)要維持金屬液平穩(wěn)填充、順序凝固,避免噴射、渦流。
同時(shí)需預(yù)留機(jī)加工余量,一般 0.3–1.0mm,不宜過大,避免加工后暴露內(nèi)部氣孔。考慮收縮率,常規(guī)鋁合金壓鑄收縮率取 0.5%–0.7%,維持成品尺寸準(zhǔn)。
合理的壓鑄設(shè)計(jì)可顯著提升良品率、降低缺陷、減少模具成本,使
高壓鋁鑄件強(qiáng)度高、氣密性好、表面光潔、尺寸穩(wěn)定,滿足汽車、新能源、通訊等產(chǎn)品要求。