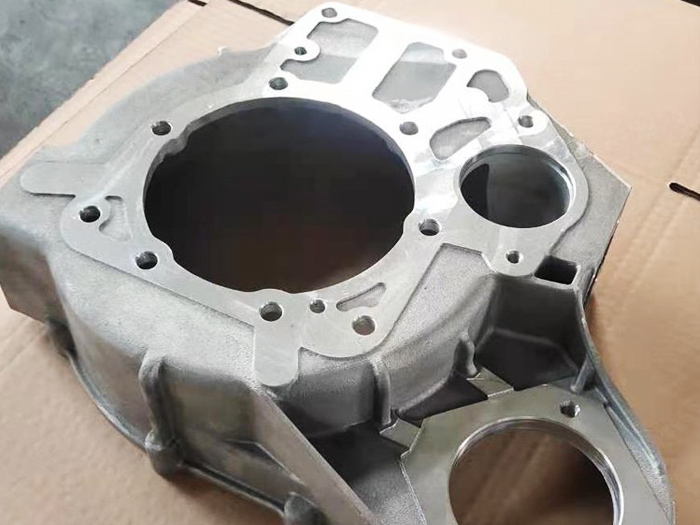
異形鋁鑄件采用鋁合金材質,通過精密鑄造工藝成型,可加工復雜曲面、多孔、薄壁等非常規(guī)結構件。產(chǎn)品強度高、重量輕、散熱性好,尺寸精度穩(wěn)定,能滿足定制化結構需求。廣泛應用于機械、汽車、電子、通訊設備等領域,可大幅減少后續(xù)加工工序,提升裝配效率與產(chǎn)品整體性能。
澆不足與冷隔是
異形鋁鑄件常見的成型缺陷,多因鋁液充型不連續(xù)、溫度不足、排氣不暢或流道不合理導致。想要從根源避免,可從工藝、模具、結構、操作四方面控制。
優(yōu)化澆注與充型參數(shù)是關鍵。合理控制鋁液溫度,壓鑄一般控制在 650–720℃,重力 / 低壓鑄造適當提高,確保鋁液流動性。根據(jù)異形結構調整壓射速度,薄壁、長流程區(qū)域采用高速充型,厚壁區(qū)域先低速再高速,防止卷氣與降溫過快。同時維持足夠壓力,薄壁復雜件適當增壓,讓鋁液完整填充型腔死角。
改良模具設計與溫度。模具預熱至 180–280℃再量產(chǎn),避免局部過冷。在冷隔、澆不足高發(fā)位置增設排氣槽、溢流包,維持型腔內氣體順利排出,不阻礙充型。澆口位置優(yōu)先對準型腔遠、薄、難填充區(qū)域,采用切線、多澆口或階梯式進澆,讓鋁液平穩(wěn)、有序填充。
優(yōu)化鑄件結構。異形件盡量做到壁厚均勻,避免突變,轉角設置圓角,減少流動阻力。對深腔、窄槽、超薄結構,提前評估成型可行性,必要時預留工藝孔或優(yōu)化結構,降低成型難度。
嚴控生產(chǎn)穩(wěn)定性。定期清理模具、流道和排氣槽,防止堵塞。規(guī)范鋁液除氣、除渣工藝,避免雜質堵塞澆道、降低流動性。建立首件確認和批量巡檢制度,一旦出現(xiàn)冷隔、澆不足,及時調整溫度、速度和模具狀態(tài),維持批量穩(wěn)定。
通過以上措施,可大幅降低
異形鋁鑄件澆不足和冷隔缺陷,提升成品率與產(chǎn)品質量。